CNC zetten

Seriematig zetwerk voor lassamenstellingen die moeten opschalen

Als de volumes van een lassamenstelling groeien, gaat het zetwerk vaak de planning bepalen. Kleinere plaatwerkbedrijven zijn zelden ingericht op seriematige afname. Liggen snijden, zetten en lassen bij verschillende leveranciers, dan groeien met elke volumestap ook het aantal overdrachten, de doorlooptijd en de kans dat onderdelen niet in de lasmal passen.

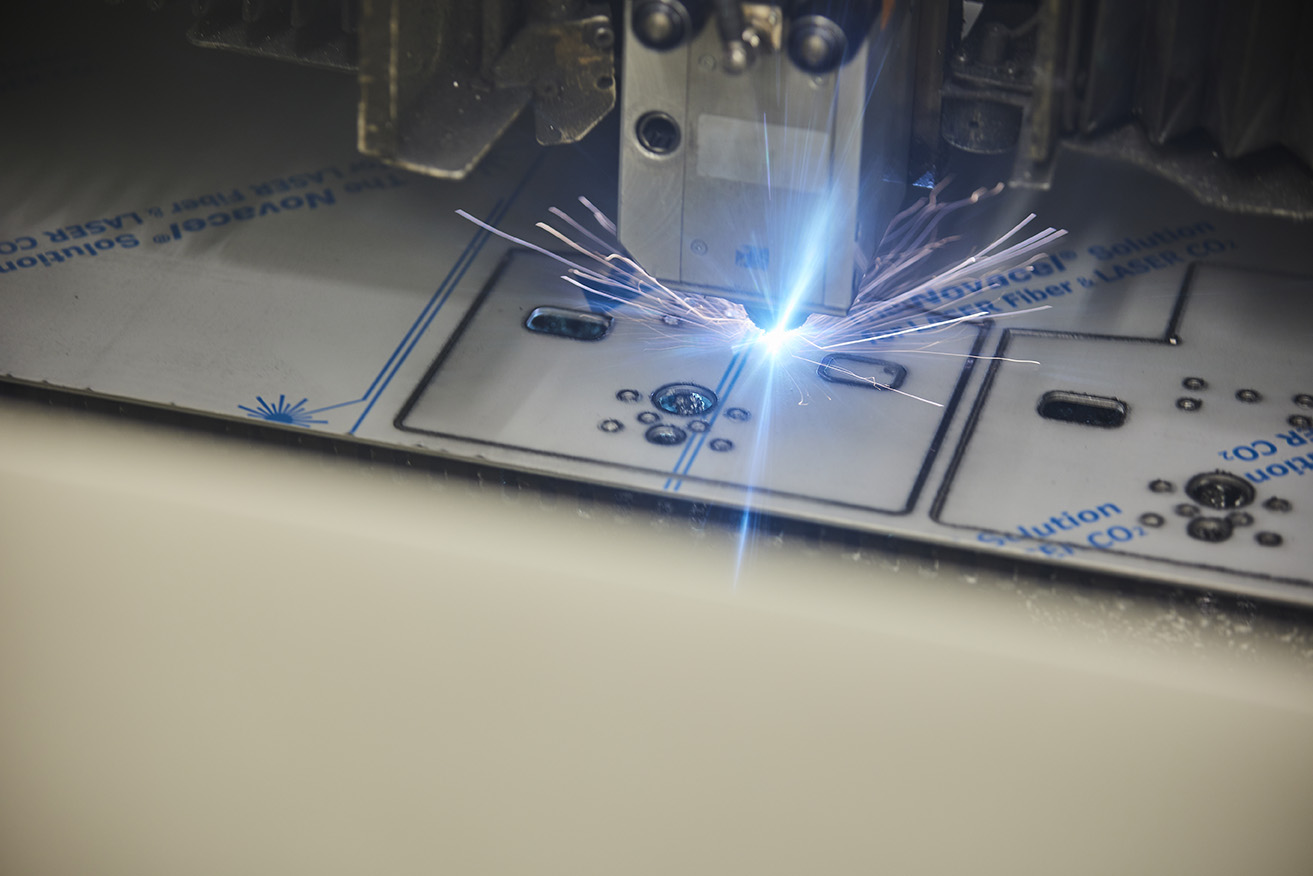
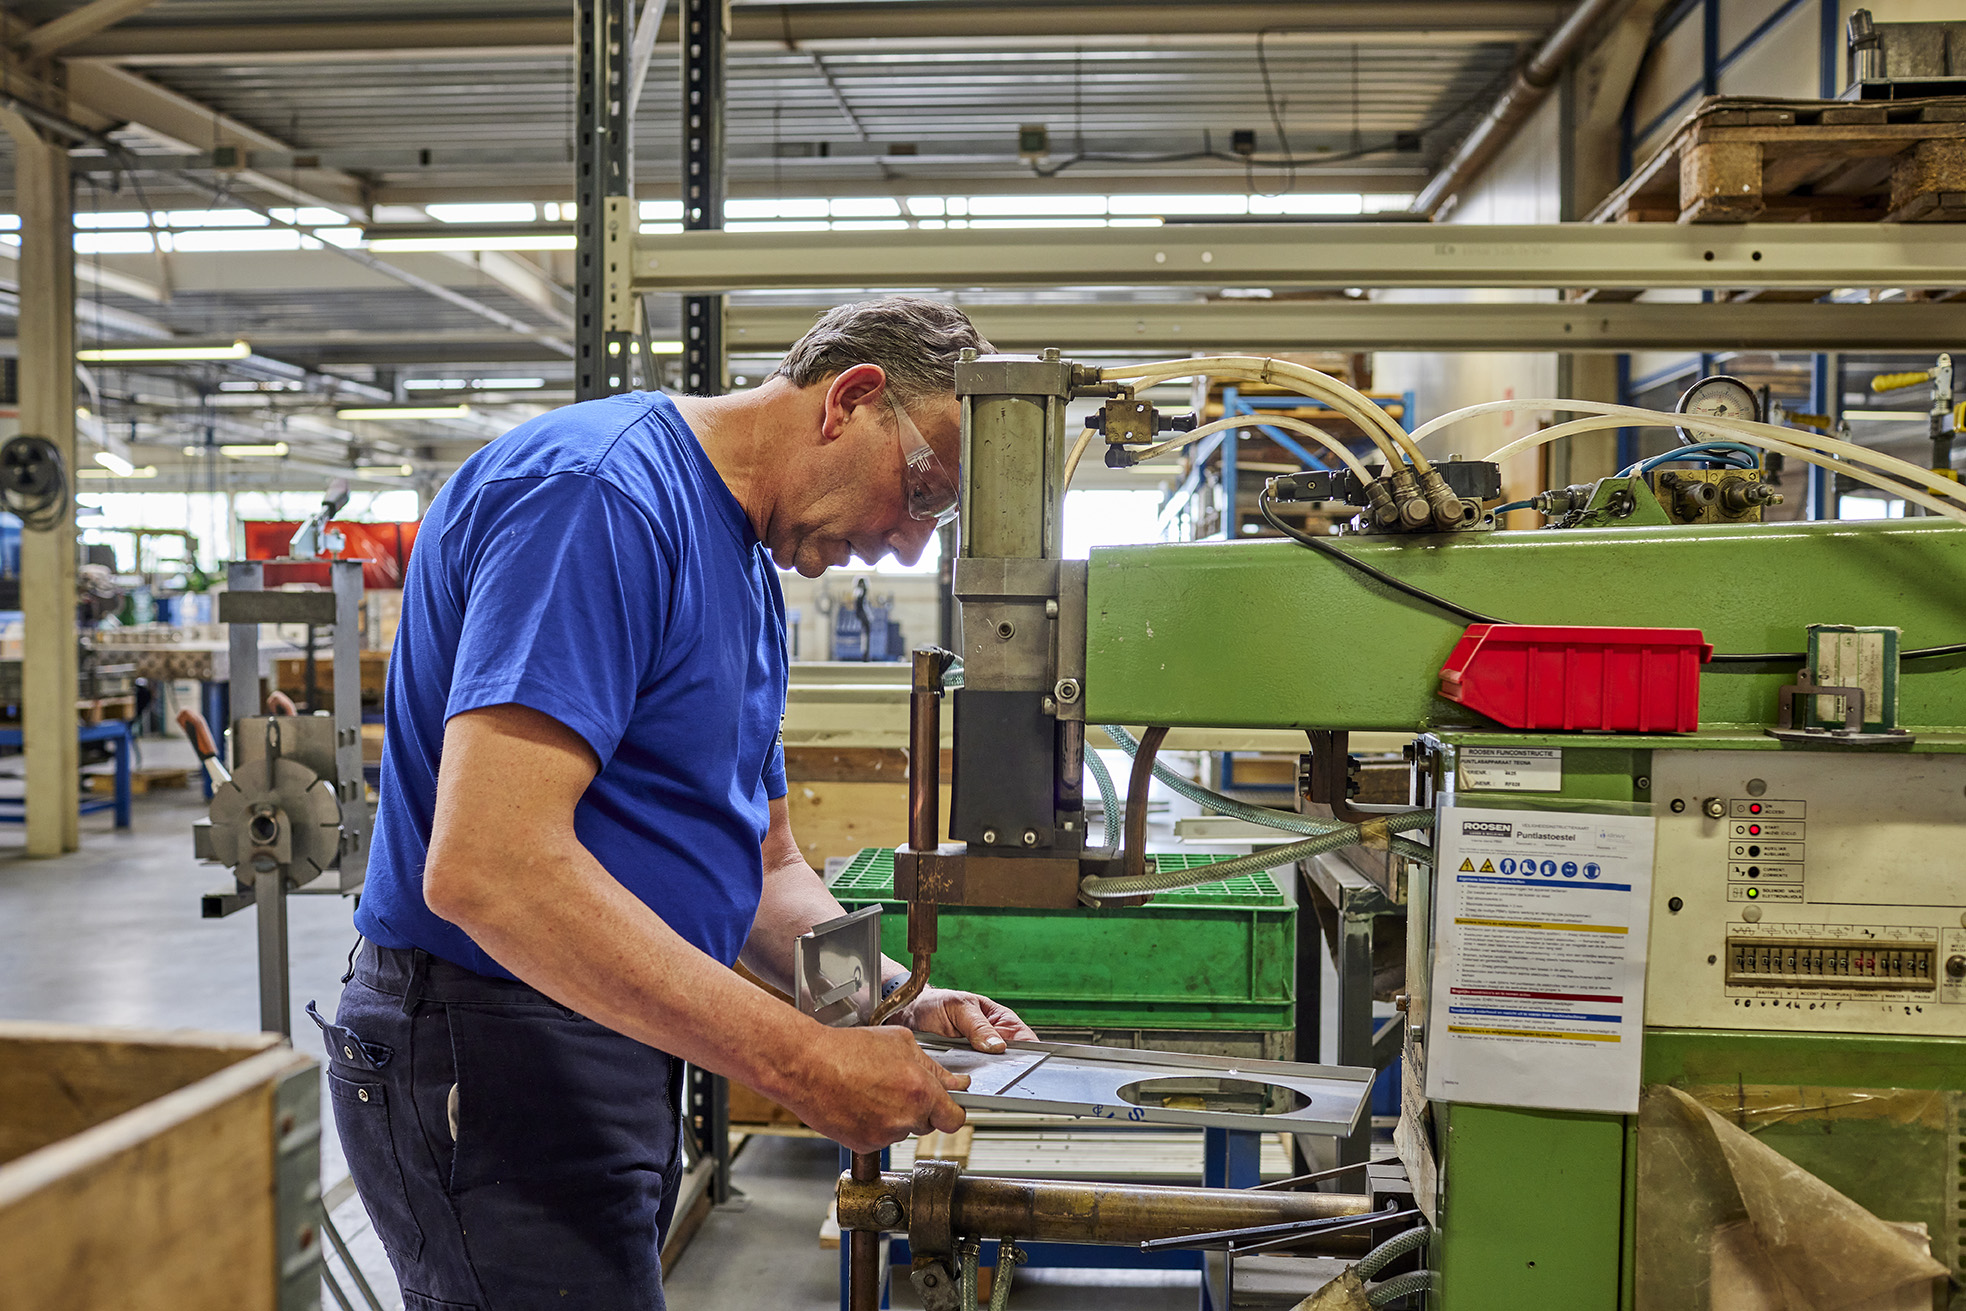
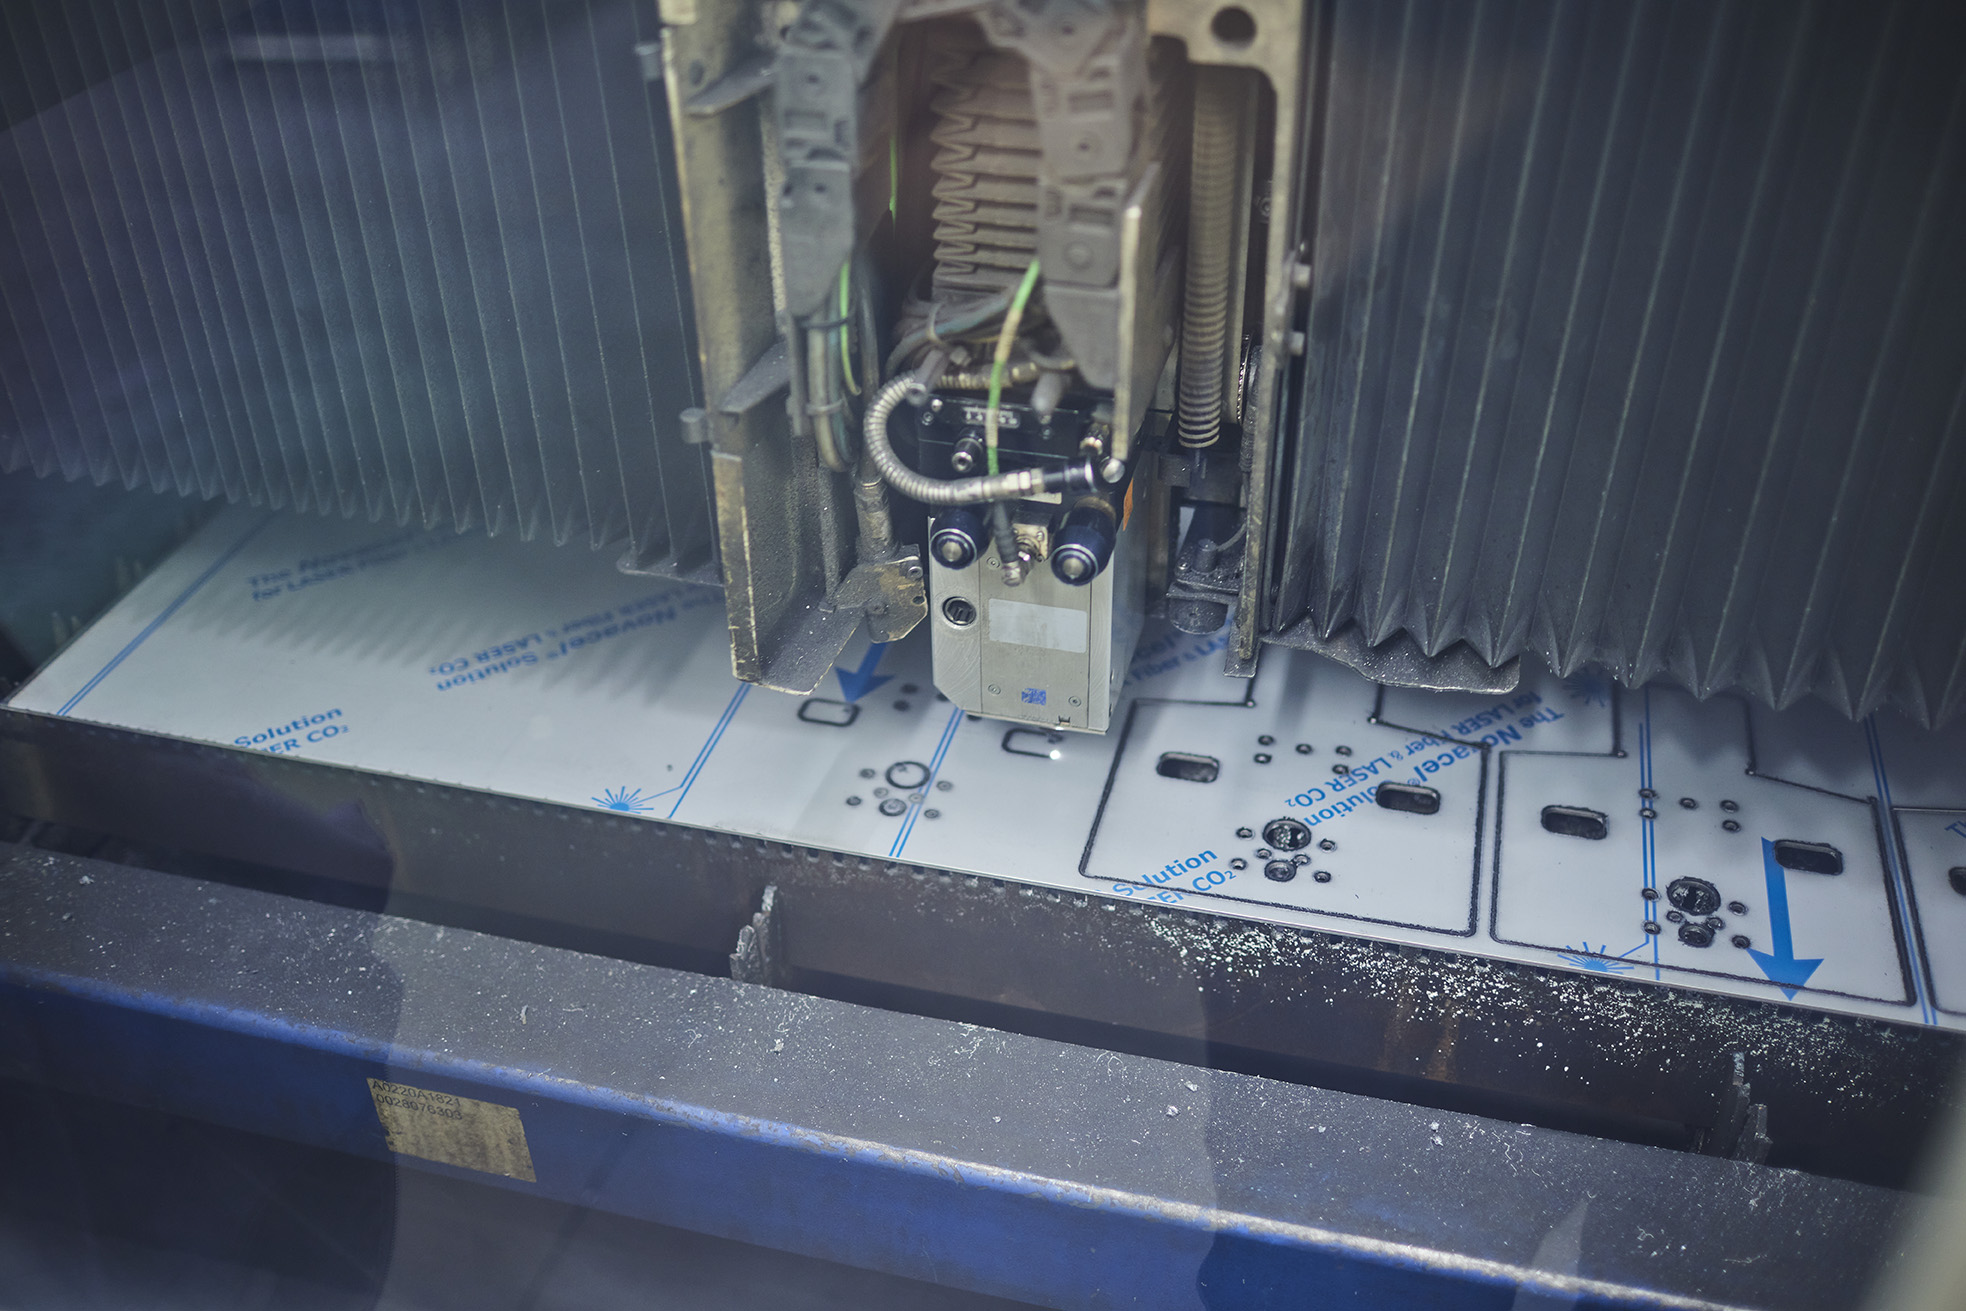
Roosen zet plaatwerk in staal, aluminium en rvs in serie, binnen hetzelfde bedrijf in België waar ook wordt gelasersneden en gelast. We richten zetten in als schakel tussen snijden en lassen. Zo blijft de route van plaat tot lassamenstelling beheersbaar en kan deze gecontroleerd meegroeien met uw forecast.

Als de keten klopt

Zetwerk ingericht op de volgende processtap

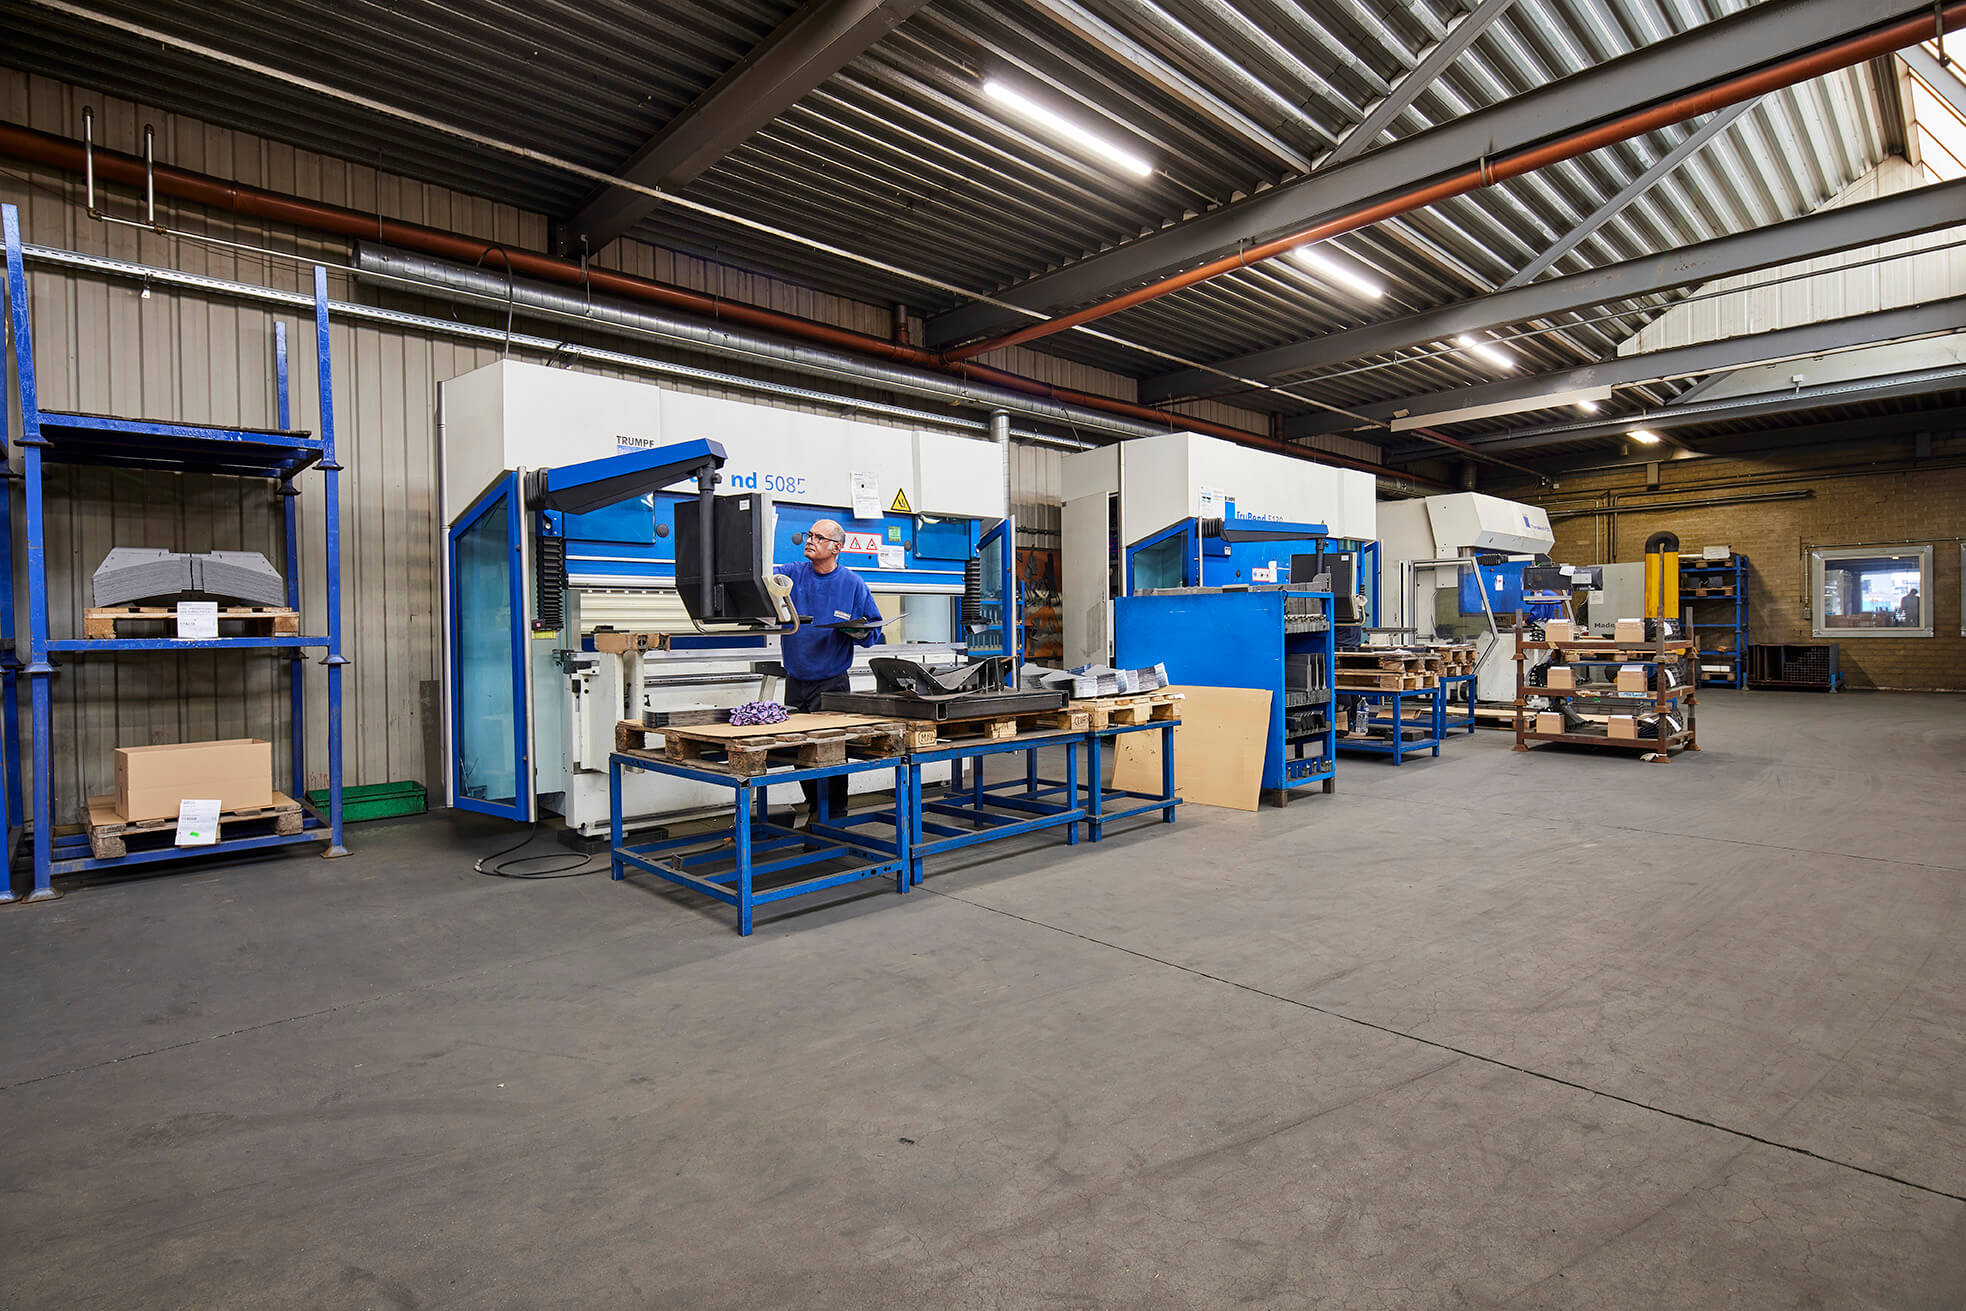
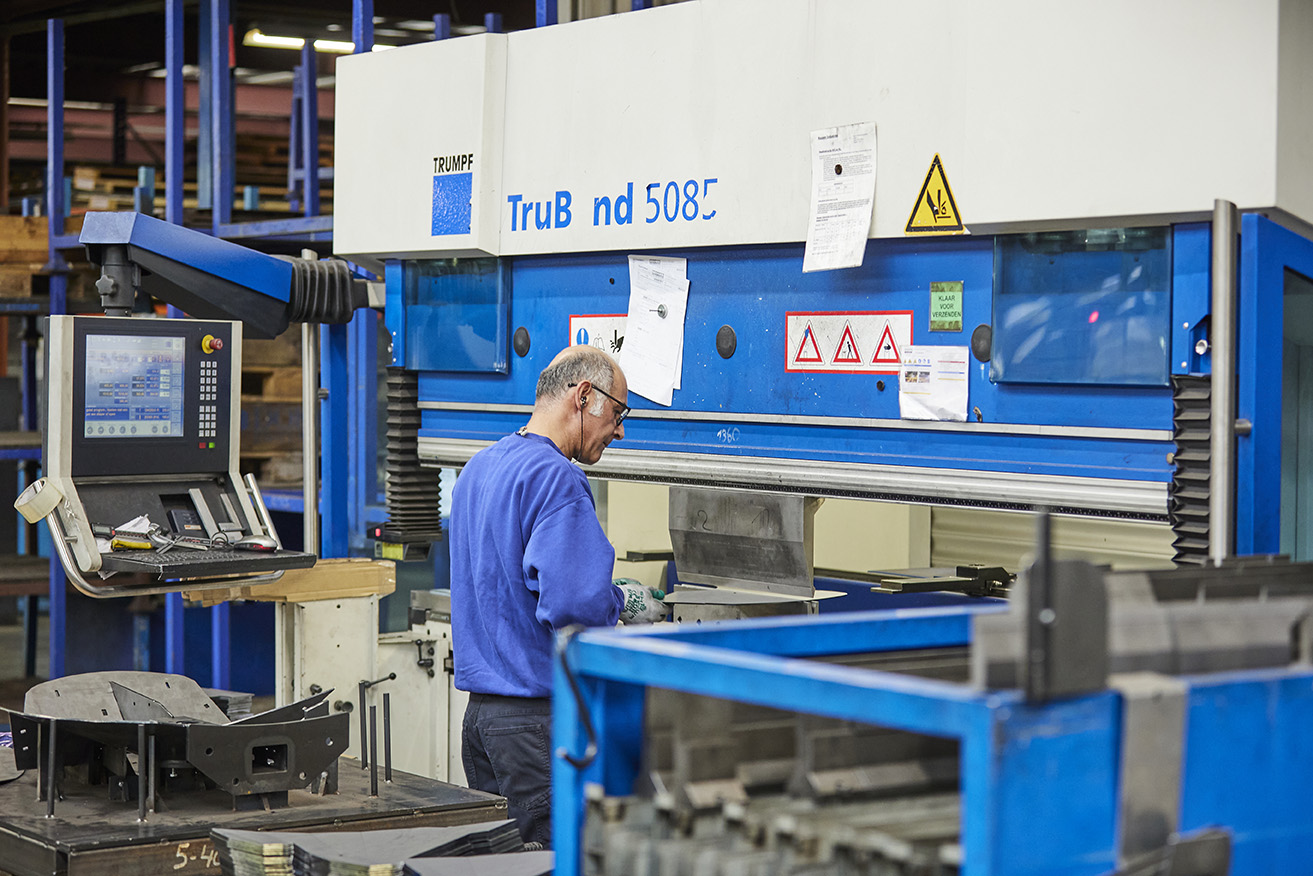
  • Zes zetbanken in verschillende afmetingen

    Van kleinere plaatdelen tot grotere onderdelen voor frames en constructies.

  • Snijden, zetten en lassen onder één dak

    Het plaatwerk wordt volledig binnen één bedrijf geproduceerd, zonder overdrachten tussen leveranciers.

  • Maakbaarheid vooraf beoordeeld

    Eigen engineers toetsen uw tekening op zetbaarheid en lasbaarheid voordat de serie start.

  • Nabehandeling in dezelfde route

    Waar zetwerk een nabehandeling vraagt, nemen we die via een externe partner op in de planning en begeleiden we het traject.

Uw uitgangssituatie

Niet ieder zetvraagstuk begint op hetzelfde moment

Hoe Roosen helpt

Roosen richt het zetwerk in op terugkerende series, binnen hetzelfde bedrijf waar ook wordt gesneden en gelast. De capaciteit stemmen we af op uw forecast. Stijgt de vraag, dan kan die binnen dezelfde route worden uitgebreid, zodat de drie schakels in hetzelfde tempo meegroeien.

Hoe Roosen helpt

Bij Roosen worden lasersnijden, zetten en lassen binnen één bedrijf uitgevoerd en vanuit één planning aangestuurd. De afstemming tussen de schakels ligt daarmee bij ons. U heeft één aanspreekpunt voor de volledige route van plaat tot lassamenstelling.

Hoe Roosen helpt

We leggen zetvolgorde en kritische maten vast op basis van de manier waarop het onderdeel wordt opgespannen en gelast. Een vrijgegeven proto of pre-serie dient als referentie voor iedere volgende serie. Omdat zetten en lassen in hetzelfde bedrijf plaatsvinden, wordt een afwijking bij de zetbank gecorrigeerd en niet pas bij het lassen opgevangen.

Hoe Roosen helpt

Onze eigen engineers beoordelen uw tekening vooraf op zetbaarheid en lasbaarheid. Waar nodig denken we mee over aanpassingen of ondersteunen we bij het tekenwerk. Een proto of pre-serie toetst daarna niet alleen het onderdeel, maar ook het proces waarmee het in serie wordt gemaakt.

Hoe Roosen helpt

Onze eigen engineers beoordelen uw tekening vooraf op zetbaarheid en lasbaarheid. Waar nodig denken we mee over aanpassingen of ondersteunen we bij het tekenwerk. Een proto of pre-serie toetst daarna niet alleen het onderdeel, maar ook het proces waarmee het in serie wordt gemaakt.

Hoe Roosen helpt

Onze eigen engineers beoordelen uw tekening vooraf op zetbaarheid en lasbaarheid. Waar nodig denken we mee over aanpassingen of ondersteunen we bij het tekenwerk. Een proto of pre-serie toetst daarna niet alleen het onderdeel, maar ook het proces waarmee het in serie wordt gemaakt.

Hoe Roosen helpt

Onze eigen engineers beoordelen uw tekening vooraf op zetbaarheid en lasbaarheid. Waar nodig denken we mee over aanpassingen of ondersteunen we bij het tekenwerk. Een proto of pre-serie toetst daarna niet alleen het onderdeel, maar ook het proces waarmee het in serie wordt gemaakt.

Hoe Roosen helpt

Onze eigen engineers beoordelen uw tekening vooraf op zetbaarheid en lasbaarheid. Waar nodig denken we mee over aanpassingen of ondersteunen we bij het tekenwerk. Een proto of pre-serie toetst daarna niet alleen het onderdeel, maar ook het proces waarmee het in serie wordt gemaakt.

Waar zetwerk kritisch wordt

Wat bij het zetten ontstaat, blijkt pas bij het lassen

Een kleine afwijking in zethoek of flenslengte valt bij één onderdeel nauwelijks op. In een lassamenstelling telt die afwijking op bij die van de andere delen. Zo bepaalt zij of onderdelen spanningsvrij in de lasmal passen en of de lasnaad ligt waar het lasprogramma die verwacht. Terugvering verschilt bovendien per materiaal, plaatdikte en walsrichting. Problemen die tijdens groei zichtbaar worden, zijn daardoor vaak eerder in de keten ontstaan.

Roosen helpt
We benaderen zetten niet als losse bewerking, maar als onderdeel van de lassamenstelling. Uitslag, zetvolgorde en kritische maten stemmen we af op de manier waarop het onderdeel later wordt opgespannen en gelast. Snijden, zetten en lassen worden binnen één bedrijf op elkaar afgestemd, zodat een afwijking wordt teruggekoppeld naar de stap waar die ontstaat.

Wat dit oplevert
Gezette onderdelen die bij iedere serie op dezelfde manier in de lassamenstelling passen. Daarbij een plaatwerkroute die kan opschalen zonder dat iedere volumestap opnieuw bijsturing vraagt.

Van tekening tot uitslag

Maakbaarheid wordt bepaald voordat de eerste plaat wordt gesneden

De meeste OEM’s tekenen hun plaatwerk zelf. Een tekening die functioneel klopt, is daarmee nog niet altijd zetbaar in serie. Een gat te dicht bij de zetlijn vervormt, een korte flens laat zich niet betrouwbaar ondersteunen en een ongunstige zetvolgorde maakt een volgende zetting onbereikbaar. Wordt dat pas tijdens de productie zichtbaar, dan moet er bij iedere serie opnieuw worden bijgestuurd.

Roosen beoordeelt de tekening daarom vooraf met eigen engineers, op zetbaarheid en op de lasbewerking die volgt. Waar nodig denken we mee over aanpassingen die de maakbaarheid verbeteren, of ondersteunen we bij het tekenwerk. Daarna stemmen we de uitslag voor het lasersnijden af op de gereedschappen en de zetvolgorde van de serie, en valideren we die aanpak in een proto of pre-serie.

  • beoordeling van zetbaarheid en lasbaarheid
  • ondersteuning bij tekenwerk waar gewenst
  • uitslag afgestemd op gereedschap en zetvolgorde
  • vastlegging van kritische maten en hoeken
  • proto of pre-serie vóór de seriestart

Plaatwerk onder één dak

Lasersnijden, zetten en lassen in één productieroute

Liggen snijden, zetten en lassen bij verschillende partijen, dan brengt iedere overdracht wachttijd, transport en een nieuwe interpretatie van dezelfde tekening met zich mee. De regie over planning en kwaliteit blijft dan bij u, en de doorlooptijd van de hele samenstelling wordt bepaald door de traagste schakel.

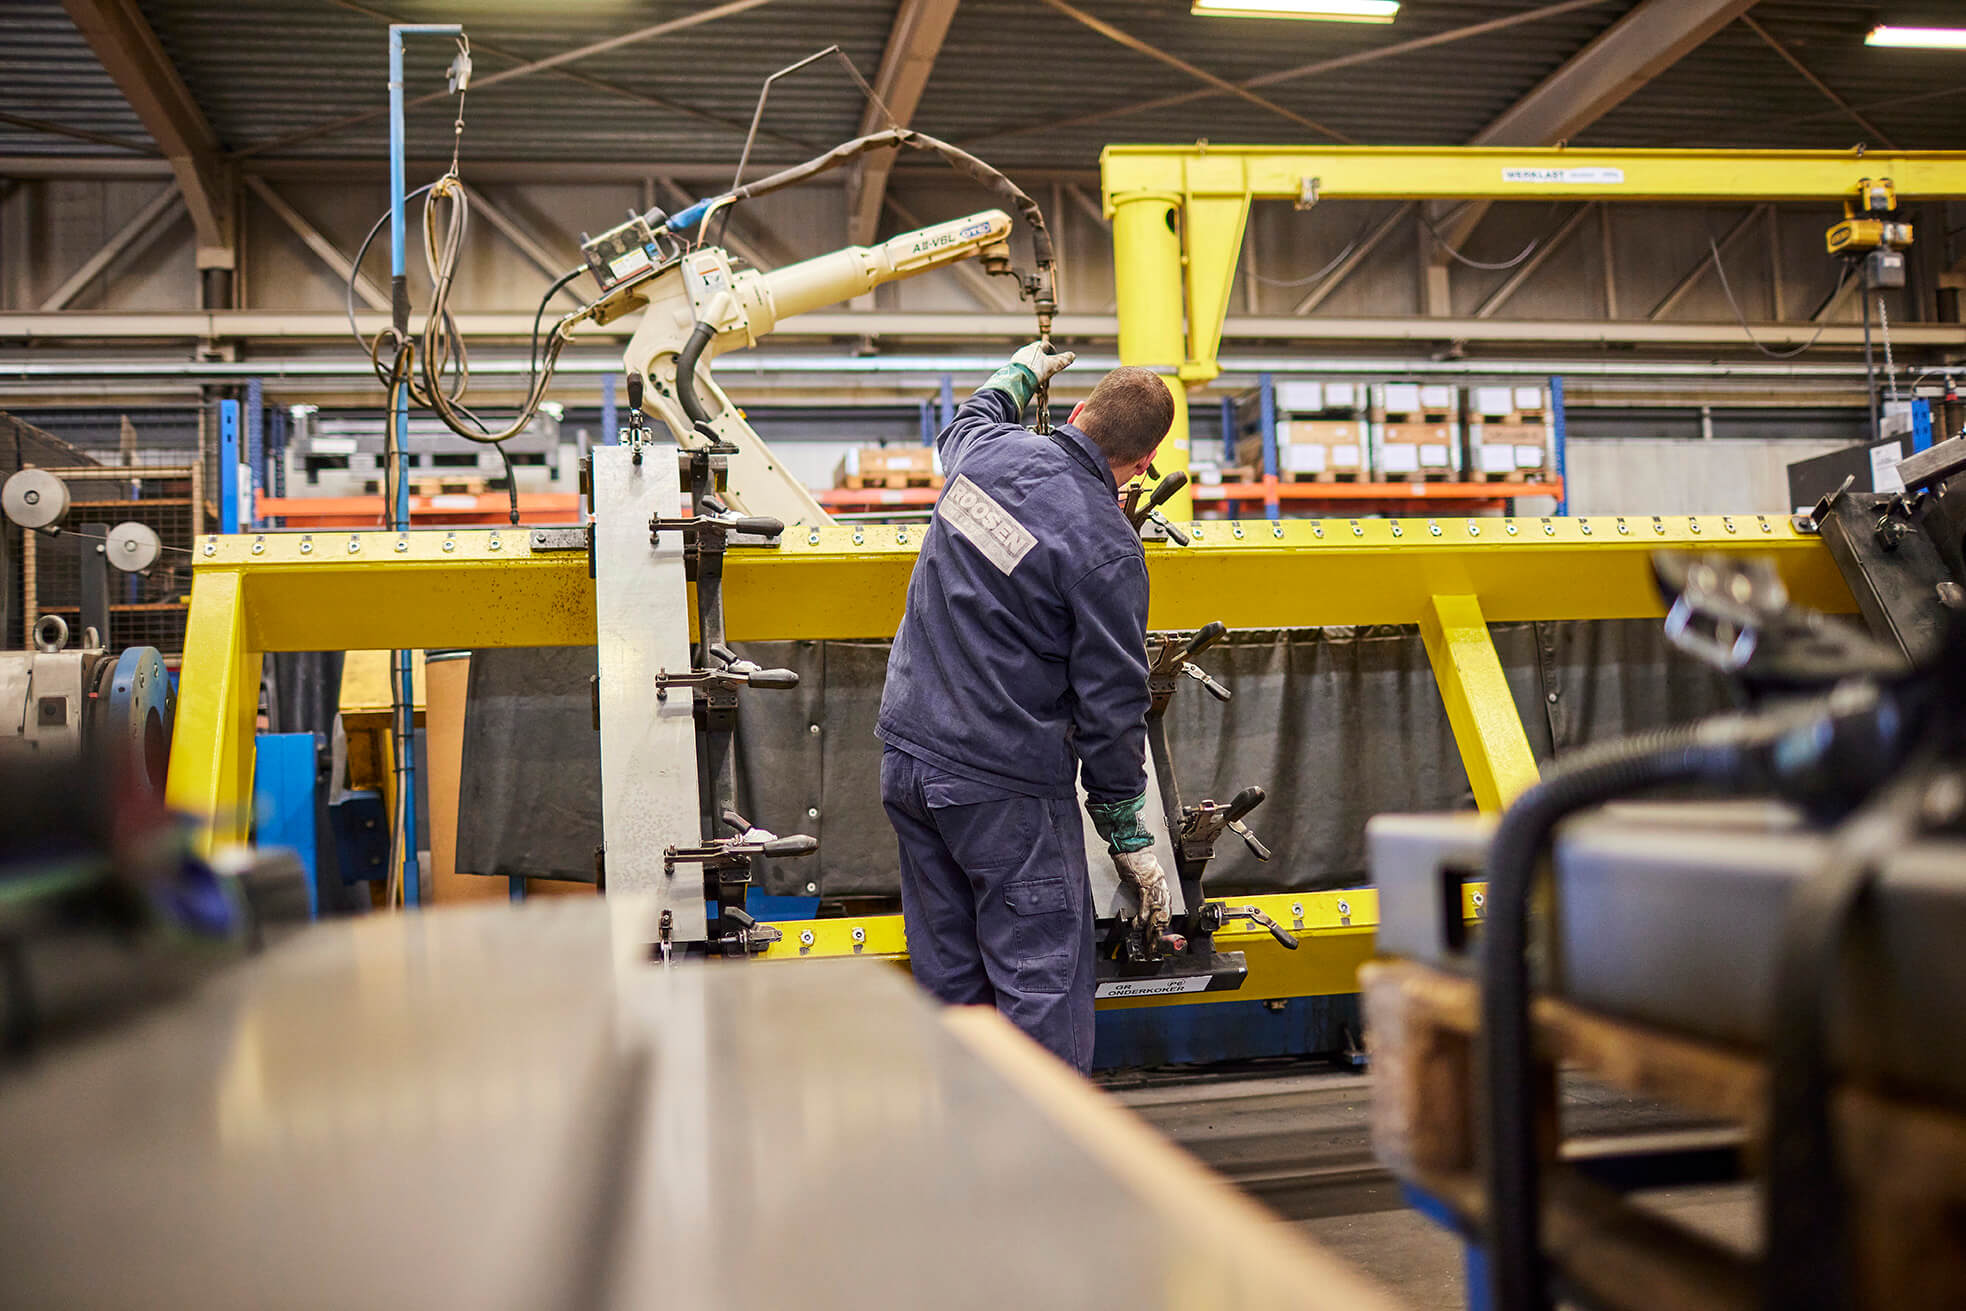
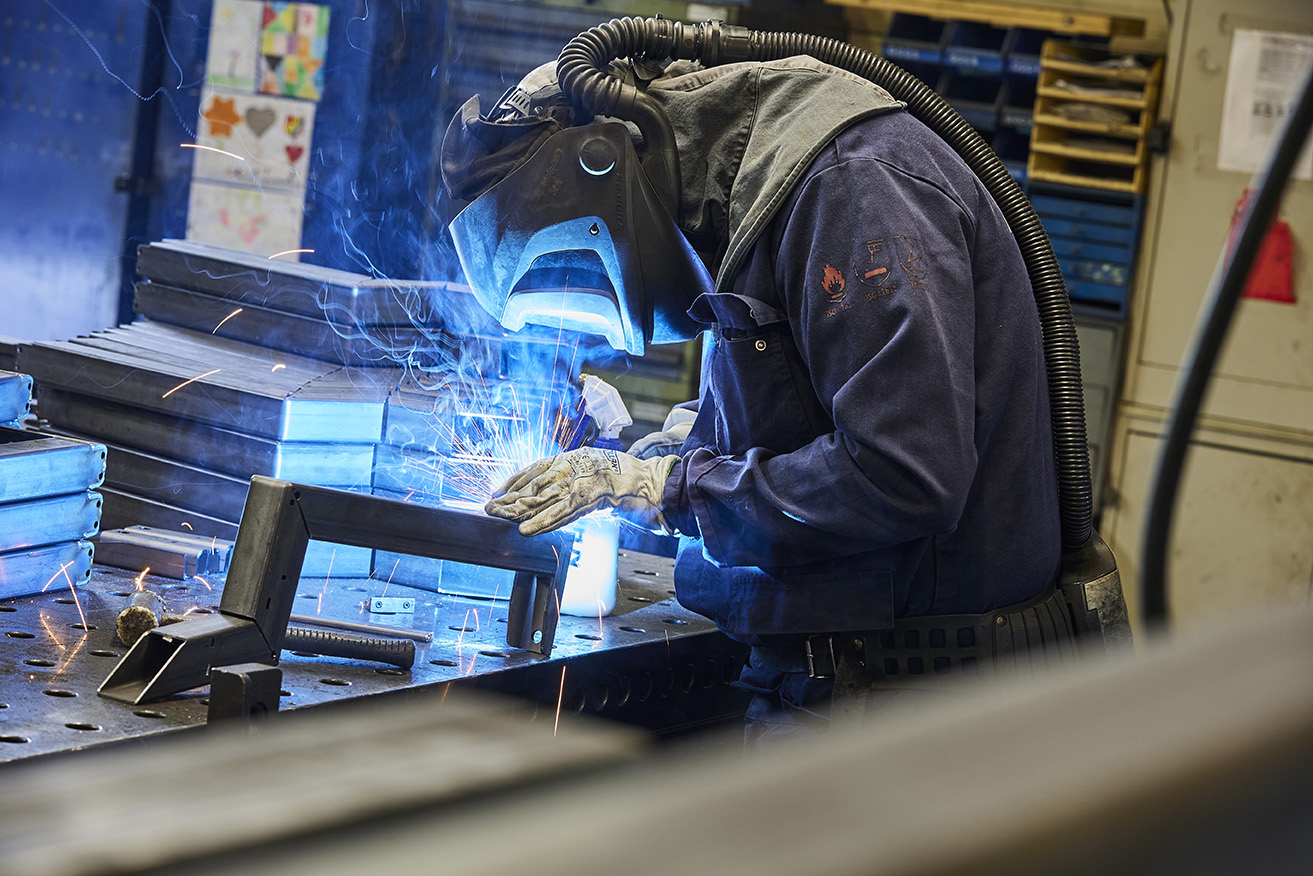
In België worden lasersnijden, zetten en lassen binnen één bedrijf uitgevoerd. Daardoor sluiten uitslag, zetwerk en lasmal op elkaar aan en blijft de planning in één hand. Het lassen gebeurt grotendeels gerobotiseerd. Een lasrobot volgt een vast programma en vraagt daarom om gezette onderdelen die bij iedere serie binnen dezelfde maat vallen. Juist daar maakt de afstemming tussen zetten en lassen het verschil.

  • één bedrijf voor snijden, zetten en lassen
  • kortere doorlooptijd door minder overdrachten
  • gerobotiseerd lassen met vijf lasrobots
  • staal, aluminium en rvs
  • nabehandeling via externe partners, begeleid door Roosen

Verder dan plaatwerk

Van gezet onderdeel tot geïntegreerde samenstelling

Bestaat uw product uit plaatwerk, verspaande onderdelen en mechatronica, dan stuurt u al snel meerdere leveranciers aan, elk met een eigen planning en een eigen verantwoordelijkheid voor de aansluitingen. Een frame dat net anders uitvalt, wordt dan pas bij de eindmontage zichtbaar.

Roosen Industries verbindt plaatwerk in België met verspaning in Nederland en India en met mechatronische assemblage en test in Nederland. Verspaande onderdelen uit Roosen India, binnen de groep de sterkst presterende unit op kwaliteit en leverbetrouwbaarheid, kunnen zo samenkomen met gezet en gelast plaatwerk in één samenstelling. U werkt daarbij met één aanspreekpunt, ongeacht hoeveel expertises en landen uw product doorloopt.

  • plaatwerk en lassen in België
  • CNC draaien en frezen in Nederland en India
  • mechatronische assemblage en test in Nederland
  • één aanspreekpunt en eindverantwoordelijkheid
Van tekening tot serie

Eén beheerste route naar stabiel zetwerk in serie

Productinformatie verifiëren

We controleren tekeningen, materiaal, plaatdiktes en toleranties op volledigheid en beoordelen met onze engineers de zetbaarheid en lasbaarheid.
Resultaat: Een maakbaar en eenduidig tekenpakket.

Productieroute bepalen

We leggen vast welke stappen het onderdeel doorloopt, van lasersnijden en zetten tot lassen, nabehandeling en eventuele vervolgstappen binnen de groep.
Resultaat: Één route waarin iedere stap aansluit op de volgende.

Proto of pre-serie produceren

Met een proto of pre-serie toetsen we onderdeel en proces in de praktijk, inclusief de passing in de lassamenstelling.
Resultaat: Een vrijgegeven referentie voor de serie.

Serie starten en opschalen

Na vrijgave start de serie volgens de afgesproken aantallen en leverritmes. Bij groeiende volumes breiden we de capaciteit uit binnen dezelfde route.
Resultaat: Zetwerk dat stabiel kan opschalen.

Duidelijke afspraken

Wie wat inbrengt en wie waarvoor verantwoordelijk is

U brengt in

  • tekeningen en specificaties
  • materiaal- en kwaliteitseisen
  • kritische maten en functionele eisen
  • verwachte volumes en afnamepatroon
  • eisen aan nabehandeling, rapportage en verpakking

Roosen verzorgt

  • beoordeling van maakbaarheid en ondersteuning bij tekenwerk
  • uitslag en productievoorbereiding
  • lasersnijden, zetten en lassen
  • coördinatie van de nabehandeling
  • proto, vrijgave en serieproductie
  • capaciteitsplanning over de looptijd van de serie
U blijft eigenaar van het ontwerp en de functionele eisen. De exacte scope leggen we per product vast. Maakt het plaatwerk deel uit van een groter systeem, dan kan Roosen ook de verspaning en de mechatronische samenstelling verzorgen.

Eerst duidelijkheid over eisen, proces en resultaat

Bepalend is of de afname terugkeert, niet hoe groot één order is. Het zetwerk is ingericht op terugkerende series, doorgaans vanaf honderd stuks tot enkele duizenden per jaar. Enkelstuks en kleine, eenmalige opdrachten sluiten minder goed aan op die inrichting.

Dat hangt af van de rol van het onderdeel in uw product. Los zetwerk komt voor, maar de productie is ingericht op zetwerk dat deel uitmaakt van een lassamenstelling. Daar ligt ook de meeste toegevoegde waarde, omdat snijden, zetten en lassen dan op elkaar worden afgestemd.

Staal, aluminium en rvs. Of een materiaal in de gevraagde plaatdikte geschikt is, beoordelen we per product. Worden de gezette delen daarna gelast, dan verwerken we rvs bij het lassen gescheiden van staal

Dat hangt af van de combinatie van lengte, plaatdikte en materiaal. Met zes zetbanken in verschillende afmetingen kunnen zowel kleinere plaatdelen als grotere onderdelen voor frames en constructies in productie worden genomen. De geschiktheid beoordelen we per product.

Bepalend is hoeveel van het ontwerp al vastligt. Roosen kan ondersteunen bij het tekenwerk en beoordeelt met eigen engineers de maakbaarheid voordat de productievoorbereiding start. Zo worden zetvolgorde en lasbaarheid al in het ontwerp meegenomen.

Dat hangt af van de behandeling die uw product vraagt. Roosen neemt de nabehandeling via een van de vaste externe partners op in de productieroute, stemt die af op de planning en begeleidt het traject tot levering.

Bepalend is hoe planbaar de extra vraag is. Omdat snijden, zetten en lassen binnen één bedrijf zijn ingericht op seriematige productie, kan de capaciteit binnen dezelfde route worden uitgebreid. Een stijging die vooraf bekend is, laat zich het best inplannen.

Dat hangt af van de volgende stap die uw onderdeel doorloopt. Gezette onderdelen worden doorgaans gelast tot een samenstelling. Die kan in Nederland worden opgenomen in een mechatronische samenstelling, eventueel aangevuld met verspaande onderdelen uit Nederland of India.

Leg uw zetvraagstuk aan ons voor

Welk plaatwerk moet stabiel in serie worden gezet?

CTA

Waar loopt u tegenaan?

Liever direct overleggen? Bel [naam] op [+31 (0)497 12 23 45

This site is registered on wpml.org as a development site. Switch to a production site key to remove this banner.